Publié le 11/4/2026 by Fudar Offical | Vues: 74
Les contacts électriques composites sont utilisés dans une large gamme d'équipements, notamment les interrupteurs basse et haute tension, les instruments de mesure, les appareils électroniques et les équipements de communication. Les contacts en oxyde d'étain et d'argent (AgSnO₂) comportent une couche fonctionnelle qui forme la surface de contact et une couche arrière en argent utilisée pour fixer le contact à un ensemble. Une couverture uniforme en argent et une liaison solide entre ces deux couches sont essentielles tant pour la fabrication que pour l'assemblage.
Fudar a développé un procédé d'extrusion qui permet de former la couche arrière en argent à partir d'un revêtement d'argent pur appliqué sur la paroi intérieure du conteneur. Cette méthode vise à obtenir une couche d'argent plus uniforme et une interface moins poreuse, tout en facilitant le laminage ultérieur.
Le matériau AgSnO₂ est moins ductile que l'argent pur. Par conséquent, les contraintes exercées sur les bords lors du placage conventionnel par laminage à chaud peuvent provoquer des fissures.
Pour résoudre ce problème, le lingot compacté de matériau de contact peut être enveloppé dans une gaine en argent avant l'extrusion. Après l'extrusion, les bords de la feuille recouverts d'argent se déforment plus facilement lors du laminage ultérieur, ce qui réduit les risques de fissuration et améliore le rendement de production.
Avant l'extrusion, la gaine et le lingot ne sont pas efficacement liés. Les différences de comportement face à la chaleur et à la pression peuvent entraîner deux problèmes de qualité :
Pour remédier à ces problèmes, Fudar applique un revêtement d'argent pur sur la paroi intérieure du conteneur d'extrusion au lieu d'installer une gaine séparée autour du lingot. Cette méthode évite la déformation de la gaine pendant le préchauffage.
Le procédé comprend quatre étapes principales :
Les bords recouverts d'argent se déforment plus uniformément pendant le laminage, ce qui réduit le risque de fissuration.
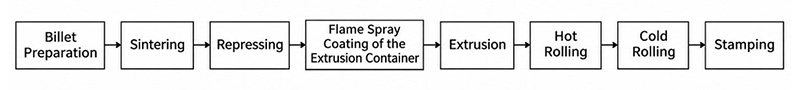
Déroulement du procédé
Les images métallographiques ci-dessous comparent les interfaces entre le matériau AgSnO₂ et sa couche arrière en argent dans des échantillons fabriqués selon les deux procédés. Dans l'échantillon produit selon le procédé de Fudar, les deux matériaux semblent bien liés, avec une interface continue et sans pores visibles dans la section présentée. En revanche, l'échantillon conventionnel présente une porosité interfaciale, visible sous la forme d'une ligne sombre le long de la limite entre les matériaux.
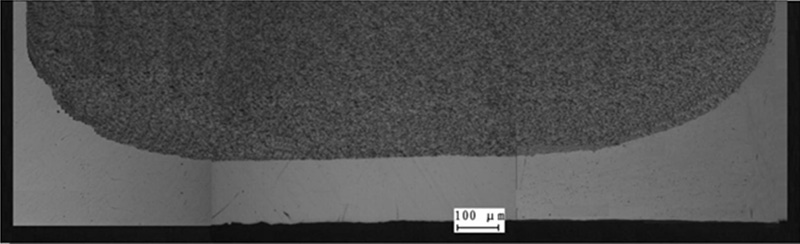
Procédé de revêtement par pulvérisation à la flamme
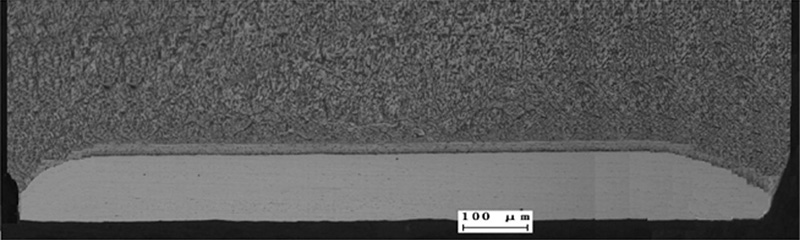
Procédé conventionnel avec gaine en argent
Ces images apportent des éléments qualitatifs montrant une meilleure continuité de l'interface. Des essais mécaniques seraient nécessaires pour quantifier la différence de résistance de liaison.
La résistance de liaison des contacts AgSnO₂ influe à la fois sur le rendement de fabrication et sur la qualité du produit fini. En améliorant la formation de la couche d'argent, le procédé de Fudar offre une solution pratique pour obtenir un revêtement d'argent plus uniforme, réduire les pores interfaciales et garantir une résistance de liaison plus constante.
Fudar continuera à intégrer les progrès réalisés dans le traitement des matériaux de contact à sa production industrielle. Pour discuter des matériaux de contact AgSnO₂ et des exigences de votre application, n'hésitez pas à contacter notre équipe.
Veuillez remplir le formulaire ci-dessous. Notre équipe commerciale est prête à vous aider pour toute question ou demande de renseignements.

