Publié le 9/14/2026 by Fudar Offical | Vues: 43
Le point de fusion élevé et la grande dureté du tungstène le rendent particulièrement adapté aux contacts électriques soumis à des arcs électriques répétés ou à des courants d'appel élevés. Cependant, son usinabilité et sa soudabilité limitées rendent difficile sa transformation en composants de contact finis.
Pour relever ce défi, Fudar Alloy a développé un procédé de brasage continu en bande qui assemble les différentes couches de matériau avant que la bande assemblée ne soit mise en forme et découpée en contacts individuels. Ce procédé améliore l'efficacité de la production et la régularité dimensionnelle.
Les contacts de klaxon automobile commutent fréquemment, tandis que les contacts des circuits d'éclairage LED peuvent être exposés à des courants d'appel élevés. Dans ces conditions, les contacts conventionnels à base d'argent ou de cuivre peuvent se souder prématurément entre eux. Une structure tungstène-cuivre associe une surface stable en tungstène exposée à l'arc électrique à un support conducteur en cuivre. Cependant, la fabrication conventionnelle implique généralement le brasage au four de pièces individuelles en tungstène sur des corps de rivets en cuivre. Chaque assemblage devant être positionné et brasé séparément, il est difficile de contrôler la régularité dimensionnelle et le procédé est moins adapté à l'automatisation de la production en grande série.
Le procédé utilise trois bandes dont les surfaces d'assemblage présentent des largeurs correspondantes : du tungstène pour la surface de travail, du BAg72Cu comme métal d'apport de brasage principal et du cuivre comme support conducteur. Lors du brasage, le métal d'apport BAg72Cu fond entre le tungstène et le cuivre sans faire fondre les matériaux de base. Les largeurs correspondantes permettent de maintenir les trois couches alignées pendant leur passage dans la ligne de production.
Les principaux paramètres des matériaux et du procédé sont présentés ci-dessous.
| Élément du procédé | Plage ou option technique |
| Épaisseurs des bandes | Tungstène 0,3–1,0 mm ; cuivre 0,3–2,5 mm ; BAg72Cu 0,03–0,10 mm |
| Bande de tungstène recommandée | Largeur 2–8 mm ; W ≥ 99,5 % en poids ; densité ≥ 19,2 g/cm³ ; nombre de grains ≥ 8 000/mm² |
| Conditions principales de brasage | 780–880 °C ; pression sur la bande 50–500 N |
| Options de chauffage | Chauffage par induction à haute ou moyenne fréquence, chauffage par résistance ou chauffage direct par courant électrique |
| Atmosphère protectrice | Hydrogène, mélange hydrogène-azote produit par de l'ammoniac dissocié, argon ou azote |
Une séquence de production continue typique comprend cinq étapes principales :
Un alignement précis et une pression contrôlée maintiennent les trois couches correctement positionnées et en contact étroit pendant le brasage, tandis que l'atmosphère non oxydante protège les surfaces des matériaux pendant le chauffage.
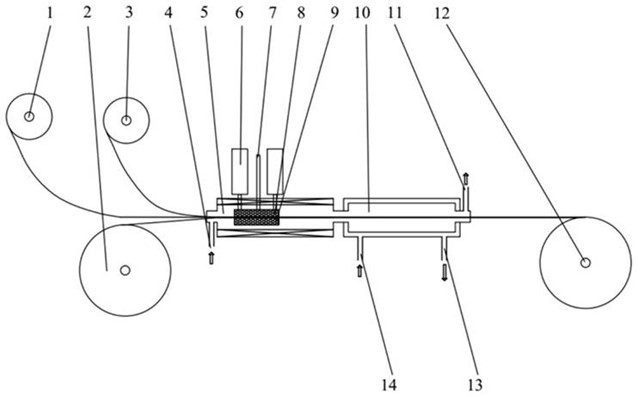
Figure 1. Ligne de brasage continu sous pression pour assembler la bande de métal d'apport BAg72Cu (1), la bande de cuivre profilée (2) et la bande de tungstène (3), suivie du refroidissement et de l'enroulement de la bande.
Pour les applications dans lesquelles le contact doit être soudé à un support en cuivre, le procédé de Fudar Alloy peut intégrer une deuxième étape continue avant la mise en forme et la découpe finales. Après nettoyage de la face inférieure en cuivre de la bande assemblée, une bande de métal d'apport à point de fusion plus bas et de largeur correspondante est alignée sur la surface en cuivre et fusionnée en continu avec celle-ci. La bande de métal d'apport présente une épaisseur spécifiée de 0,02–0,10 mm et est fusionnée à 650–850 °C dans une atmosphère non oxydante.
Les matériaux d'apport secondaires appropriés comprennent BAg15CuP, BAg45CuZn, BAg60CuSn, BAg34CuZnSn et BAg40CuZnSnNi. La couche ajoutée crée une interface soudable du côté cuivre, permettant de souder le contact fini au support au lieu de le river. La suppression de l'étape de rivetage peut réduire les espaces au niveau de l'interface d'assemblage et diminuer le risque de déformation ou de fissuration du tungstène lors du montage.
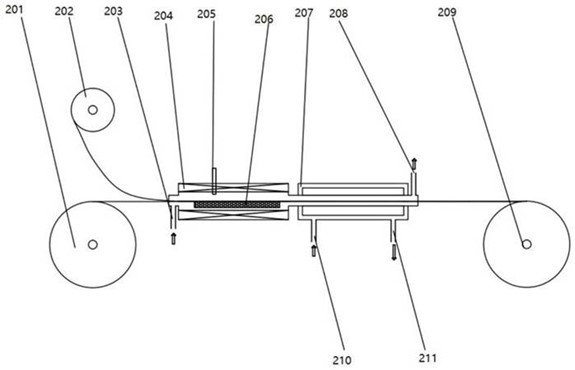
Figure 2. Procédé continu d'application de la bande de métal d'apport BAg15CuP (202) sur le côté cuivre du profilé tungstène-cuivre assemblé (201).
Fudar Alloy a démontré le procédé de brasage continu en bande à travers deux configurations représentatives de contacts.
Contact en forme de T pour klaxons automobiles
La première conception associe une bande de tungstène de 4 mm de largeur et 0,5 mm d'épaisseur à une bande de métal d'apport BAg72Cu de 4 mm de largeur et 0,05 ± 0,01 mm d'épaisseur. Le profilé en cuivre TU1 en forme de T mesure 4 mm × 0,5 mm et possède une tige de 2 mm × 1 mm.
Après nettoyage, les trois bandes sont brasées en continu par chauffage haute fréquence à 805 ± 5 °C sous une pression de 100 N, dans une atmosphère protectrice d'hydrogène et d'azote produite par de l'ammoniac dissocié. La bande assemblée est ensuite tréfilée jusqu'à son profil final, sciée en longueurs de 4 mm et rivetée sur des supports en cuivre pour les applications de klaxons automobiles.
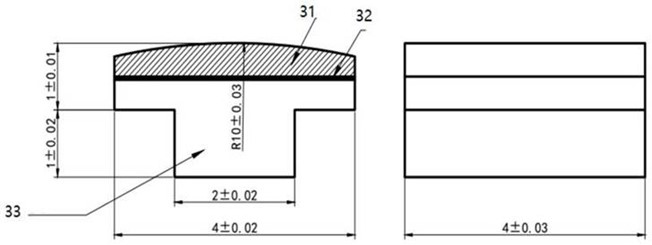
Figure 3. Section transversale du contact en forme de T pour klaxon automobile : couche de travail en tungstène (31), couche de brasage BAg72Cu (32) et support en cuivre (33).
Conception de contact avec une couche d'assemblage secondaire
La deuxième conception utilise une bande de tungstène de 3 mm de largeur et 0,5 mm d'épaisseur, une bande BAg72Cu de 3 mm de largeur et 0,05 ± 0,01 mm d'épaisseur, ainsi qu'un profilé en cuivre TU1 nervuré de 3 mm × 0,5 mm. L'étape principale de brasage utilise le même chauffage haute fréquence, une pression de 100 N, une température de 805 ± 5 °C et la même atmosphère protectrice que la première conception.
Une bande BAg15CuP de 0,03 ± 0,01 mm d'épaisseur est ensuite fusionnée sur le côté cuivre à 750 ± 3 °C dans une atmosphère protectrice produite par de l'ammoniac dissocié. Le débit de gaz est maintenu à 1,5 m³/h, tandis que la bande avance à 0,9–1,0 m/min. La bande composite est laminée pour obtenir un profil de 3 mm × 1 mm, découpée par poinçonnage en longueurs de 3 mm et soudée par points sur des composants en cuivre pour être utilisée dans des contacts de klaxons automobiles ou des contacts d'arc dans des lampes LED.
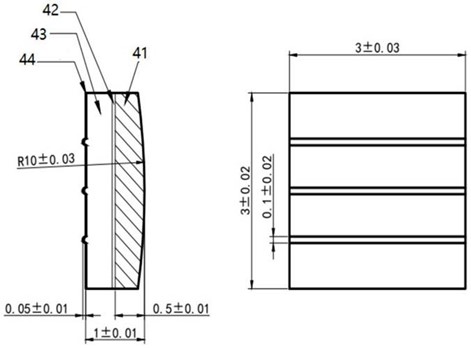
Figure 4. Section transversale du contact avec une couche d'assemblage secondaire : couche de travail en tungstène (41), couche de brasage BAg72Cu (42), support en cuivre (43) et couche d'assemblage BAg15CuP (44).
Dans les deux configurations, la durée de vie électrique a dépassé 100 000 opérations, avec une tolérance d'épaisseur de ±0,01 mm et une tolérance de largeur de ±0,02 mm. Le résultat de tenue électrique concerne les matériaux, structures et conditions d'essai spécifiques utilisés pour ces configurations. En comparaison, le procédé conventionnel de brasage au four de pièces individuelles est décrit comme permettant d'atteindre une précision dimensionnelle de ±0,05 mm.
Le contrôle de l'alignement et de la mise en forme au stade de la bande rend le procédé particulièrement adapté à la production automatisée en grande série. Le support en cuivre peut être formé en profilé en T ou conçu avec plusieurs nervures, rainures ou motifs pour s'adapter à différentes méthodes de rivetage et de soudage. Une couche d'assemblage optionnelle peut également permettre un assemblage par soudage, afin d'adapter la structure du contact et la méthode d'assemblage aux exigences spécifiques de chaque application.
Pour discuter des structures de contacts tungstène-cuivre, des méthodes d'assemblage ou des exigences liées à votre application, contactez l'équipe Fudar Alloy.
Veuillez remplir le formulaire ci-dessous. Notre équipe commerciale est prête à vous aider pour toute question ou demande de renseignements.

