Publié le 10/26/2026 by Fudar Offical | Vues: 61
Un disjoncteur à boîtier moulé (MCCB) protège les circuits électriques contre les surcharges et les courts-circuits. À l’intérieur du disjoncteur, le contact mobile doit être solidement assemblé à son support en cuivre. Une liaison défectueuse peut entraîner une défaillance prématurée de l’ensemble de contacts.
Fudar a étudié le soudage par points par résistance pour assembler des contacts en argent-tungstène (AgW) au cuivre sans ajouter de métal d’apport pour le brasage. Le procédé utilise la couche d’argent déjà présente sur le contact pour former la liaison.
Cet article explique comment la liaison se forme et comment le courant, le temps et la pression de soudage influencent sa résistance.
L’AgW associe une bonne conductivité électrique et thermique à une résistance élevée à l’usure et à l’érosion par arc électrique. Ces propriétés en font un matériau adapté aux contacts des MCCB. Cependant, il peut être difficile de l’assembler solidement au cuivre.
Les méthodes d’assemblage courantes comprennent le brasage par résistance et le brasage par induction. Ces deux procédés utilisent un métal d’apport qui fond et s’écoule entre les pièces pour former une liaison. Notre étude a examiné si le soudage par points par résistance pouvait produire une liaison solide sans ajout de métal d’apport pour le brasage.
Nous avons testé des contacts en AgW65 et des ponts en cuivre sans oxygène TU2. Chaque contact possédait une couche d’argent d’environ 0,05 à 0,2 mm d’épaisseur sur sa surface d’assemblage. Cette surface comportait également trois reliefs en forme de dents.
Pendant le soudage, le courant traversant les pièces génère de la chaleur au niveau de leur zone de contact. L’argent et le cuivre se combinent localement pour former un alliage Ag-Cu, contribuant ainsi à assembler les pièces.
La pression maintient également les pièces ensemble et modifie leur forme. Le contact s’encastre partiellement dans le pont en cuivre. Cette déformation et la formation de l’alliage contribuent toutes deux à la résistance de la liaison.
Le procédé nécessite un équilibre entre la chaleur et la pression afin d’obtenir une liaison solide tout en conservant suffisamment d’argent dans la zone d’assemblage. Nous avons étudié trois facteurs : le courant de soudage, le temps de soudage et la pression de soudage.
| Paramètre de soudage | Plage efficace |
| Courant | 7,8–8,0 kA |
| Temps | 180–200 ms |
| Pression de soudage | 0,25–0,4 MPa |
Ces plages correspondent aux pièces et aux équipements utilisés dans cette étude. Nous avons fait varier un paramètre à la fois, en maintenant les deux autres constants. Les autres assemblages nécessitent une validation spécifique.
Le courant détermine la quantité de chaleur générée. Un courant trop faible peut ne pas produire suffisamment de chaleur pour former une liaison solide. Un courant trop élevé peut entraîner une perte d’argent et, dans les cas graves, endommager le contact ou provoquer des fissures.
Le temps de soudage détermine la durée d’application de la chaleur. Un temps trop court apporte une quantité de chaleur insuffisante pour obtenir une liaison solide. Un temps trop long peut entraîner une surchauffe de la zone d’assemblage et une perte d’argent.
La pression maintient les pièces en contact pendant le soudage. Une pression trop faible peut provoquer une surchauffe localisée et des étincelles. Une pression trop élevée peut expulser l’argent de la zone d’assemblage, ce qui complique la liaison entre le contact et le cuivre.
Nous avons sélectionné au hasard 10 assemblages comprenant 20 contacts pour effectuer des essais de cisaillement. Cet essai mesure la force latérale nécessaire pour séparer le contact du pont. Les forces de cisaillement mesurées étaient comprises entre 1 923 et 2 488 N.
Nous avons également examiné au microscope une coupe transversale de la liaison. L’observation a montré que le contact était encastré dans le pont en cuivre, sans espace apparent entre les deux pièces, comme illustré ci-dessous.
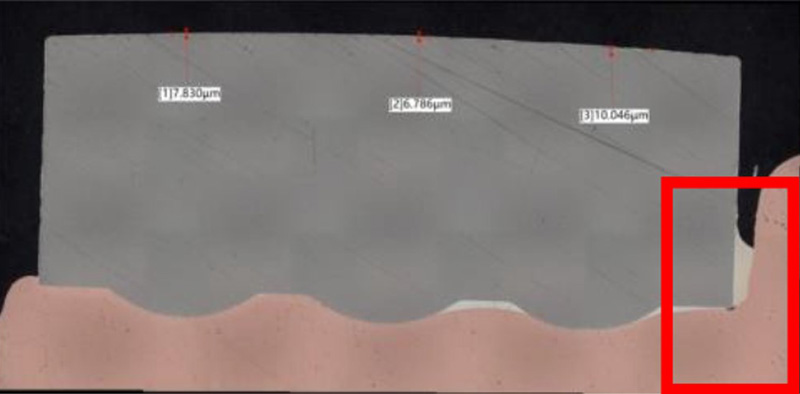
Figure 1. Coupe transversale du contact soudé et du pont en cuivre.
Après l’essai de cisaillement, du cuivre restait sur le contact en AgW séparé, tandis que de l’argent subsistait sur le pont en cuivre. L’analyse de la liaison et des zones voisines a également révélé la présence d’argent et de cuivre. Dans leur ensemble, ces résultats concordaient avec la formation d’un alliage Ag-Cu au niveau de la liaison.
Les assemblages ont également satisfait aux exigences du client lors des essais de coupure du disjoncteur, qui évaluent la capacité de celui-ci à interrompre le courant.
Pour l’assemblage AgW65-cuivre testé, le soudage par points par résistance a permis d’obtenir des liaisons solides sans ajout de métal d’apport pour le brasage. Le procédé se prête également à la production automatisée.
Les résultats montrent pourquoi il est nécessaire de considérer conjointement la conception du contact et les conditions de soudage. Il était essentiel de conserver suffisamment d’argent dans la zone d’assemblage et d’équilibrer la chaleur et la pression. Pour d’autres conceptions de contacts, le procédé doit être validé au moyen d’essais de résistance de la liaison et des essais appropriés sur le disjoncteur.
Si vous avez des questions concernant les ensembles de contacts pour MCCB, n’hésitez pas à nous contacter.
Veuillez remplir le formulaire ci-dessous. Notre équipe commerciale est prête à vous aider pour toute question ou demande de renseignements.

